Moulage sous pression
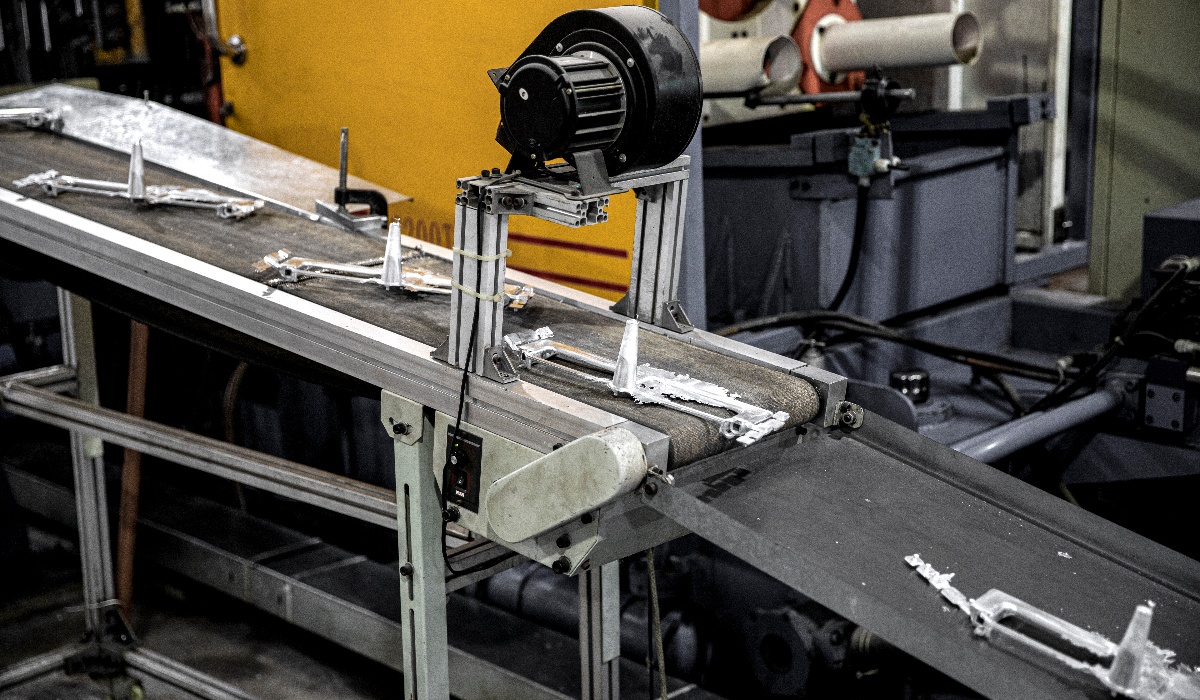
Le procédé de moulage sous pression consiste à injecter du métal en fusion dans un moule sous haute pression afin de former des pièces de quincaillerie de porte aux formes complexes. Ce procédé doit être réalisé très rapidement pour éviter que le métal ne refroidisse et ne se solidifie. Après injection du métal liquide dans le moule, celui-ci doit refroidir et se solidifier. Le refroidissement dure généralement de quelques secondes à quelques minutes, selon la taille et la forme de la pièce. Une fois refroidie, la pièce est démoulée et traitée ultérieurement.
Usinage
Les ébauches et les pièces moulées sous pression retirées nécessitent généralement des procédures de post-traitement, telles que l'ébavurage, le traitement de surface, l'usinage (perçage, taraudage), etc. Ces procédures permettent d'améliorer la qualité de surface et la précision dimensionnelle des pièces afin de répondre aux exigences de conception.
CNC (Commande numérique par ordinateur)
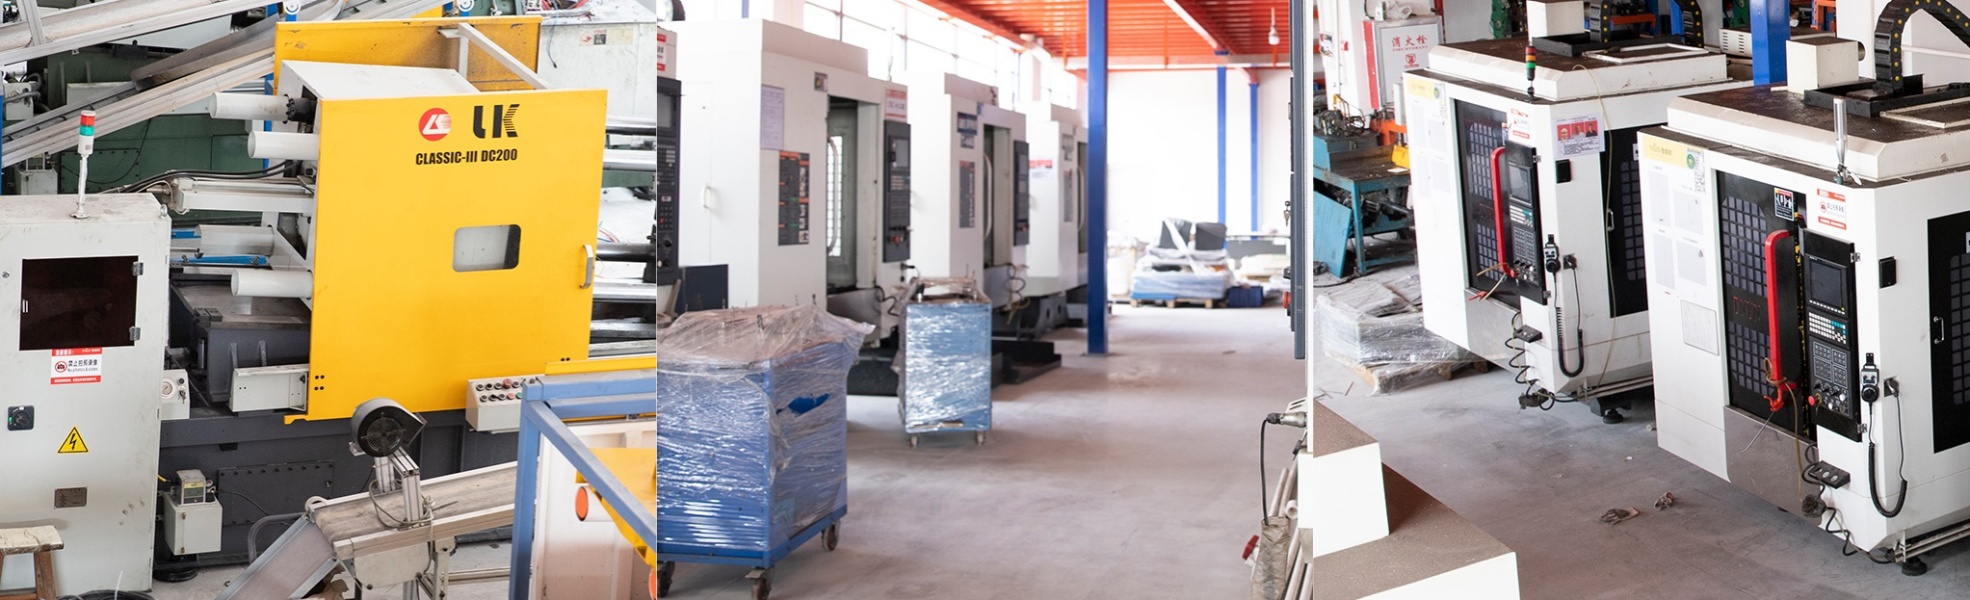
Le procédé CNC utilise des programmes informatiques pour contrôler le mouvement et le fonctionnement des machines-outils, et permet de réaliser efficacement et avec précision diverses opérations de découpe, de fraisage, de tournage, de perçage et autres tâches d'usinage pour les pièces de quincaillerie de porte.
Les machines-outils à commande numérique (CNC) peuvent fonctionner en continu sans intervention humaine, ce qui améliore considérablement l'efficacité de la production. Le temps d'usinage des pièces complexes est nettement réduit, de même que le cycle de production.
En modifiant les programmes et les outils, les machines-outils à commande numérique (CNC) s'adaptent rapidement aux besoins d'usinage des différentes pièces. Cette flexibilité rend le procédé CNC adapté aux petites séries et aux modèles de production personnalisés.
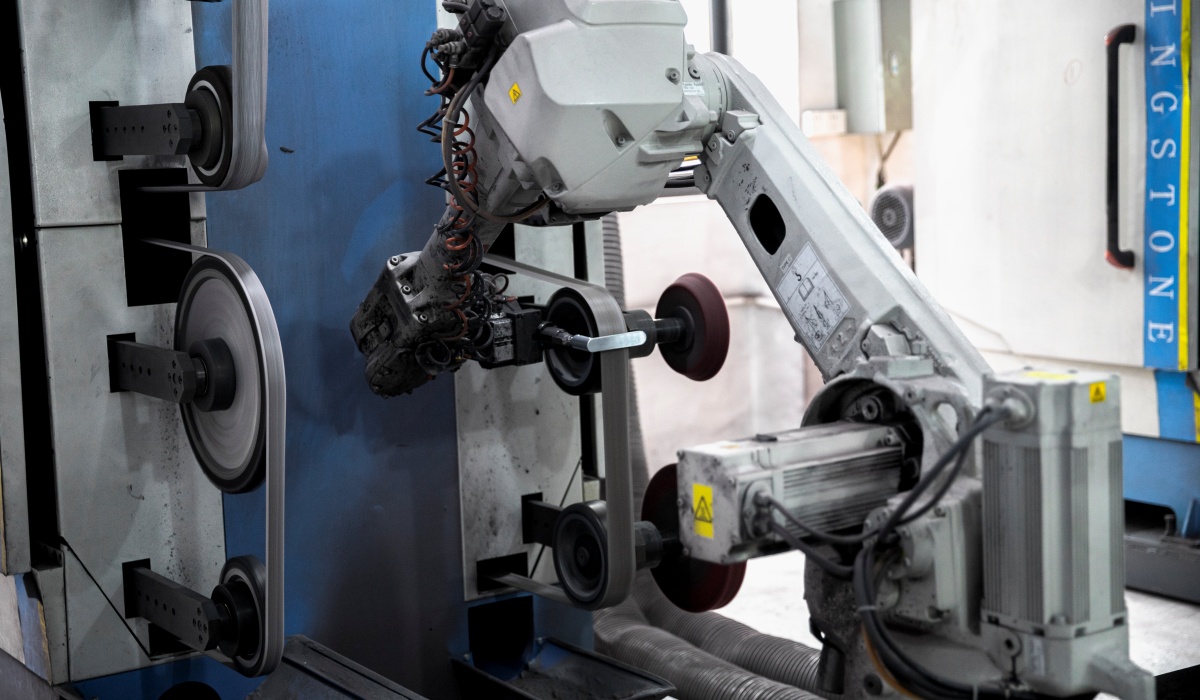
Polissage
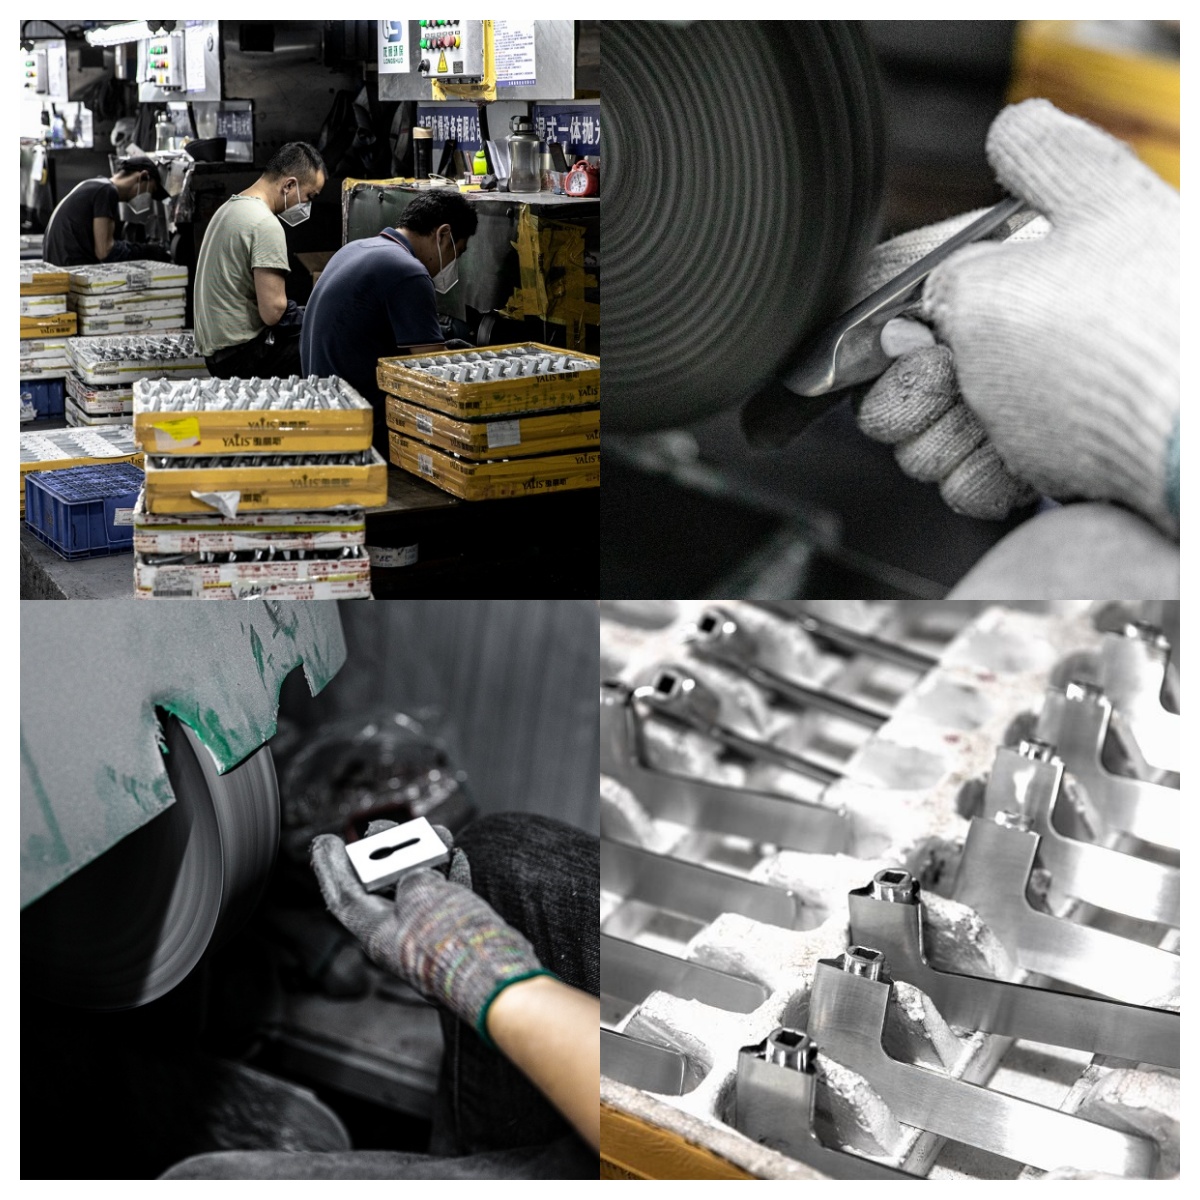
Le polissage est une étape essentielle. Nous disposons de notre propre atelier de polissage, composé d'une quinzaine d'ouvriers qualifiés. Nous utilisons d'abord des bandes abrasives à gros grains pour éliminer les bavures et les marques d'injection. Ensuite, nous polissons les formes avec des bandes abrasives à grains fins. Enfin, nous utilisons une roue de coton pour obtenir une surface brillante. Ainsi, le revêtement électrolytique est exempt de bulles d'air et d'irrégularités.
Procédé de traitement de surface : électroplacage/peinture au pistolet/anodisation
Une fois les impuretés présentes à la surface du produit traitées, on procède à la coloration. Ce procédé s'appelle la galvanoplastie et le produit ainsi traité est appelé pièce galvanisée.
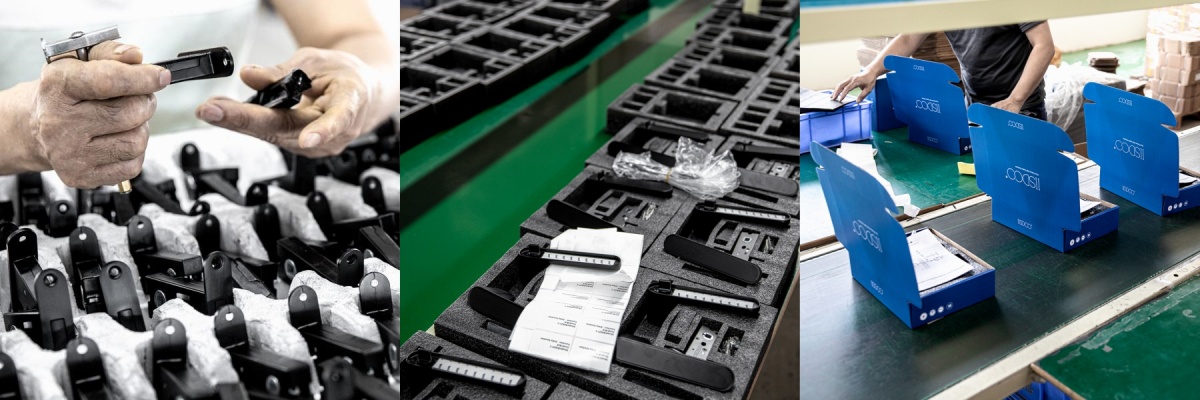
Assemblée
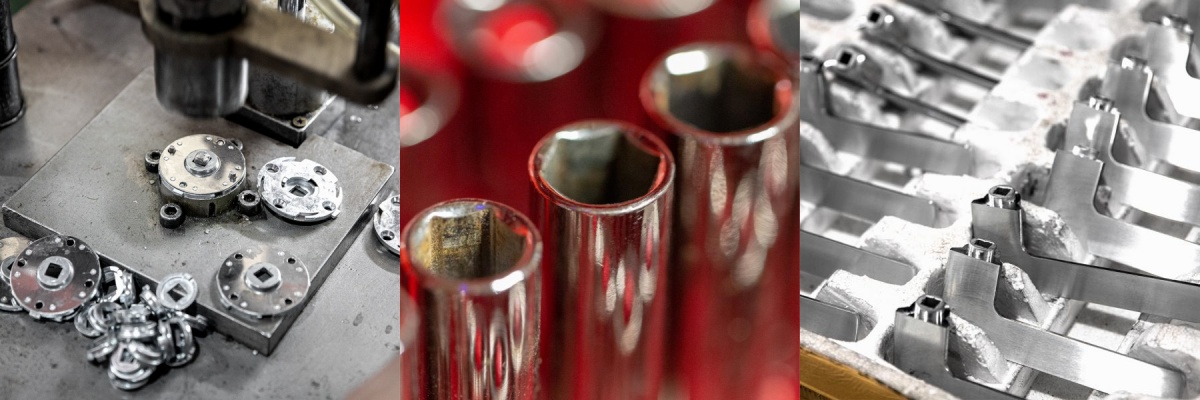
Assemblage de la poignée et de la base : Assemblez la poignée et la base à l’aide de vis ou de boucles, et assurez-vous que la liaison entre chaque partie est ferme et non lâche.
Test fonctionnel : Après l’assemblage, effectuez un test fonctionnel sur la poignée de porte pour vous assurer que la rotation, le commutateur et les autres opérations sont fluides et qu’il n’y a pas de blocage.